Производство аэрозольных баллонов из трёх частей зависит не только от формирования металлического цилиндра и присоединения двух торцов. Качество продольного сварного шва, точность торцевых закаточных швов и контроль готовой тары — всё это влияет на то, сможет ли аэрозольный баллон безопасно удерживать продукт под давлением. Даже небольшие отклонения в этих процессах могут привести к утечке, деформации, повреждению покрытия или нестабильной сборке.
Для покупателей аэрозольной упаковки понимание взаимосвязи сварки, закатки и контроля качества облегчает оценку производителя. Компания Guangdong Sihai Iron-Printing and Tin-Making Co., Ltd. специализируется на аэрозольных баллонах из белой жести, а её производственные возможности охватывают обработку белой жести, печать, формование компонентов, изготовление баллонов и контроль. В этой статье объясняются основные производственные меры контроля, обеспечивающие надёжность аэрозольных баллонов из трёх частей.

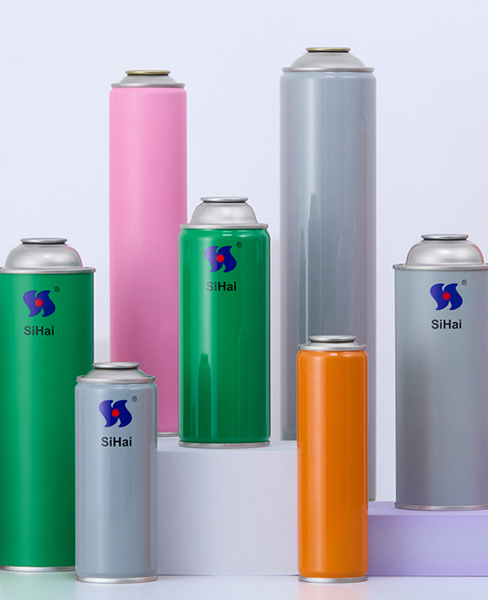
Корпуса и компоненты аэрозольных баллонов из трёх частей, изготовленные из белой жести.
Что такое аэрозольный баллон из трёх частей?
Аэрозольный баллон из трёх частей состоит из трёх основных металлических компонентов: цилиндрического корпуса, верхнего конуса и нижнего купола. Корпус формируется из плоского листа белой жести, который сворачивается в цилиндр, а его продольные края соединяются сваркой. Конус и купол изготавливаются отдельно, а затем присоединяются к корпусу с помощью механической закатки.
Этот метод конструкции широко применяется для аэрозольной упаковки из белой жести, поскольку обеспечивает гибкость в выборе диаметра баллона, высоты корпуса и дизайна изделия. Он также позволяет производителям изготавливать корпус и торцевые компоненты отдельными процессами, прежде чем объединить их во время окончательной сборки баллона.
Sihai производит аэрозольные жестяные баллоны из трёх частей нескольких диаметров, включая 45 мм, 52 мм, 57 мм, 60 мм, 65 мм и 70 мм. В ассортименте доступны варианты с прямыми стенками и с зауженной горловиной. Покупатели могут ознакомиться с ассортиментом аэрозольной упаковки Sihai , чтобы изучить доступные форматы баллонов и области применения.
Как выполняется сварка при производстве аэрозольных баллонов из трёх частей
Сварка — это процесс соединения двух продольных краёв свёрнутого корпуса из белой жести. После раскроя листа и формирования цилиндрической формы края сводятся вместе и соединяются с помощью специализированной машины для сварки корпусов баллонов. В результате по всей длине баллона образуется непрерывный боковой шов.
В отличие от торцевых закаточных швов, соединяющих конус и купол с корпусом, боковой шов является сварным соединением. Он должен обеспечивать стабильное соединение по всей высоте корпуса, поскольку является частью стенки тары, удерживающей содержимое под давлением.
Почему стабильность сварного шва имеет значение
Стабильный сварной шов помогает сохранять конструкционную целостность корпуса баллона. Если соединение содержит неполные участки сварки, неровные зазоры, чрезмерное тепловое повреждение или другие дефекты, баллон может стать уязвимым к утечке или локальной деформации под давлением.
Качество сварки также влияет на последующие этапы производства. Неровный или деформированный корпус может создать трудности при сужении горловины, отбортовке и закатке торцов. Поэтому производителям необходимо контролировать процесс сварки до дальнейшего перемещения корпуса по производственной линии.
Основные параметры, влияющие на качество сварки
Совмещение краёв: Два края свёрнутого листа должны сходиться в контролируемом положении. Плохое совмещение может привести к неровному соединению или нестабильному формированию сварного шва.
Сварочный ток и давление: Сварочная машина должна работать в пределах технологического диапазона, установленного для выбранной толщины белой жести и состояния материала. Неправильные настройки могут повлиять на качество соединения и внешний вид шва.
Толщина материала и состояние поверхности: Отклонения толщины белой жести, состояния покрытия или загрязнение поверхности могут повлиять на стабильность сварки. Проверка материала перед производством помогает сократить предотвратимые отклонения процесса.
Состояние оборудования: Сварочные электроды, контактные компоненты и выравнивание машины требуют регулярного контроля. Техническое обслуживание оборудования помогает поддерживать стабильность процесса при непрерывном производстве.

Производственное оборудование для аэрозольных баллонов, используемое в процессе изготовления.
Что такое закатка и почему она критически важна?
Закатка — это механическая операция, используемая для присоединения верхнего конуса и нижнего купола к цилиндрическому корпусу баллона. В отличие от продольной сварки корпуса, закатка не соединяет два плоских края листа посредством сварки. Вместо этого подготовленные края компонентов механически сцепляются и сжимаются, образуя надёжное соединение.
При производстве аэрозольных баллонов верхний и нижний компоненты должны соответствовать диаметру корпуса и предусмотренной конструкции баллона. Края корпуса подготавливаются посредством операций формования, после чего компоненты устанавливаются перед тем, как закаточное оборудование завершит соединение.
Правильно сформированный закаточный шов помогает предотвращать утечки и обеспечивает механическую прочность тары. Поскольку аэрозольные баллоны предназначены для хранения содержимого под давлением, качество торцевого шва является важной частью безопасности упаковки и надёжности изделия.
Понимание процесса двойной закатки
Двойная закатка обычно включает две операции формования. Во время первой операции отбортовка торцевой детали баллона и подготовленный край корпуса сворачиваются вместе, образуя первичную сцепленную конструкцию. Во время второй операции шов сжимается и уплотняется для получения заданного окончательного профиля.
Точная геометрия шва зависит от конструкции баллона, размеров компонентов и настройки оборудования. Важные характеристики контроля могут включать толщину шва, ширину шва, глубину зенковки, величину нахлёста и плотность соединения. Эти измерения помогают определить, были ли компоненты соединены стабильно.
Покупателям также следует понимать, что верхний конус и нижний купол не являются взаимозаменяемыми компонентами. Их форма, размеры и функциональные требования различаются. Sihai поставляет подходящие друг другу конусы и купола для аэрозольных баллонов для баллонов из трёх частей разных размеров, с вариантами внутренних покрытий и поверхностной отделки.
Распространённые дефекты сварки и закатки, на которые следует обратить внимание
Дефекты сварки и закатки не всегда проявляются как очевидные внешние повреждения готового баллона. Для выявления некоторых проблем требуются размерный контроль, специализированное оборудование или эксплуатационные испытания. Понимание типичных видов дефектов помогает производителям устанавливать соответствующие меры контроля процесса.
| Возможный дефект | Возможная причина | Проблема качества |
|---|
| Неполное сварное соединение | Неправильные настройки сварки или плохой контакт краёв | Слабый боковой шов и возможная утечка |
| Неровность сварного шва | Несовмещение или нестабильная работа машины | Нестабильная геометрия корпуса |
| Чрезмерная толщина шва | Неправильная регулировка закаточного ролика | Плохое соответствие компонентов или несоответствие размеров |
| Недостаточная плотность шва | Неправильная настройка или несовместимость компонентов | Возможная утечка в рабочих условиях |
| Повреждение покрытия рядом с соединениями | Напряжение при формовании или недостаточная защита | Повышенный риск коррозии |
Это общие категории дефектов, а не утверждение о том, что каждая проблема возникает в производстве Sihai. При фактическом анализе первопричин следует рассматривать материал, оборудование, настройки процесса, конструкцию компонентов и результаты контроля в совокупности.
Контроль качества на разных этапах производства
Контроль качества аэрозольных баллонов из трёх частей не должен ограничиваться зоной окончательной проверки. Надёжная система проверяет материалы, контролирует критические операции и сопоставляет готовую тару с согласованными техническими характеристиками изделия.
Входной контроль белой жести
До начала производства белую жесть следует проверить на толщину, размеры, состояние поверхности и другие требования, указанные в заказе. Несоответствия материала могут повлиять на печать, формование, сварку и окончательный внешний вид баллона.
Контроль сварки и формования в процессе производства
В процессе производства корпуса изготовители должны контролировать стабильность продольного сварного шва, округлость корпуса и соответствие формовочных размеров. Периодичность проверок и критерии приемки следует устанавливать с учетом производственного процесса и спецификации продукции.
Проверка размеров и внешнего вида швов
Торцевые швы следует проверять на однородность внешнего вида и соответствие установленным размерам. Исследование поперечного сечения шва помогает оценить его внутренние характеристики, которые невозможно подтвердить только внешним визуальным осмотром. Это особенно важно при проверке соединения между отбортовкой корпуса и сформированным торцевым компонентом.
Испытания на герметичность и давление
Аэрозольные баллоны должны соответствовать предусмотренным для них условиям давления. В зависимости от спецификации продукции и применимых требований проверки могут включать обнаружение утечек, оценку сопротивления давлению и другие соответствующие испытания эксплуатационных характеристик. Баллон, который внешне выглядит приемлемо, нельзя считать соответствующим требованиям без проведения необходимых испытаний.
Проверка герметичности особенно важна, поскольку небольшой дефект в боковом сварном шве или торцевом шве может нарушить способность контейнера удерживать его содержимое. Изготовители должны использовать установленные методы испытаний, документированные критерии приемки и соответствующие планы выборочного контроля или инспекций.
Проверка покрытия и защиты от коррозии
Защитные покрытия помогают предотвратить нежелательное взаимодействие металлического контейнера с его содержимым. При проверке следует учитывать сплошность покрытия, адгезию и возможные повреждения в области сформированных или соединенных участков. Внутреннее покрытие также должно соответствовать фактическому составу продукта.

Производственное оборудование для изготовления аэрозольных баллонов.
Как автоматизация способствует стабильному качеству аэрозольных баллонов
Автоматизированное оборудование помогает изготовителям поддерживать воспроизводимые условия производства и уменьшать отклонения, вызванные ручными операциями. При крупносерийном производстве аэрозольных баллонов стабильная работа оборудования важна для поддержания постоянных размеров корпуса, формирования сварного шва и эффективности производства.
Sihai сообщает, что ее предприятия по производству аэрозольных баллонов включают 10 линий изготовления баллонов, оснащенных сварочными машинами SOUDRONIC, а также оборудованием для проверки воздухом и автоматическими инфракрасными системами контроля. Эти возможности поддерживают мониторинг производства и выявление потенциальных дефектов в процессе изготовления.
Автоматизация не заменяет управление качеством или технический контроль. Необходимы настройки оборудования, техническое обслуживание, надзор за операторами и процедуры проверки. На хорошо управляемой производственной линии автоматизированный мониторинг сочетается с установленными стандартами контроля и корректирующими действиями при выявлении отклонений.
Выбор изготовителя трехкомпонентных аэрозольных баллонов
Для покупателей упаковки выбор изготовителя должен включать не только сравнение цен за единицу продукции. Поставщик должен понимать требуемые размеры баллона, область применения продукта, условия давления, дизайн печати и применимые требования к качеству.
Производственное оборудование: Спросите, эксплуатирует ли завод специализированные линии для производства аэрозольных баллонов, а также подходящее сварочное и инспекционное оборудование.
Совместимость компонентов: Убедитесь, что корпус, конус, купол, клапан и крышка рассчитаны на совместную работу. Ассортимент аэрозольных клапанов и принадлежностей следует рассматривать как часть полной спецификации упаковки.
Документация по качеству: Изучите систему управления качеством поставщика, применимые стандарты продукции, записи о проверках и требования к испытаниям.
Возможности индивидуализации: Проверьте, может ли изготовитель обеспечить требуемые диаметр, высоту, конструкцию баллона, печатный макет, а также внутреннее или внешнее покрытие.
Оценка образцов: До начала массового производства изучите образцы и подтвердите приемлемость размеров, внешнего вида, герметичности и других требований конкретного проекта.
Компания Sihai работает в отрасли металлической упаковки с 1998 года и объединяет резку и печать по белой жести, производство аэрозольных баллонов и изготовление соответствующих компонентов. Компания сообщает, что ее аэрозольная упаковка выпускается в рамках системы качества ISO 9001:2015 и в соответствии с GB 13042-2008. При оценке спецификаций нового проекта покупатели могут изучить информацию о трехкомпонентных жестяных аэрозольных баллонах Sihai .
Какую информацию покупатели должны указать в запросе на изготовление аэрозольных баллонов?
Четкая техническая информация помогает изготовителю оценить возможность производства и рекомендовать подходящую конструкцию баллона. Перед запросом коммерческого предложения покупателям следует по возможности подготовить следующие сведения:
- Диаметр баллона и требуемая высота корпуса.
- Конструкция баллона: с зауженной горловиной или с прямыми стенками.
- Толщина белой жести или требуемая спецификация материала.
- Назначение продукта и наполняемая среда.
- Требуемое давление и спецификации испытаний.
- Требования к внутреннему покрытию и защите от коррозии.
- Требования к конусу, куполу, клапану и крышке.
- Печатный макет, цвета и отделка поверхности.
- Количество заказа, способ упаковки и место доставки.
Если у покупателя есть существующий образец, технический чертеж или спецификация продукции, передача этих материалов изготовителю может сделать оценку более точной. Любые неподтвержденные требования к давлению, испытаниям или соответствию нормам следует уточнить до начала производства.
Производство трехкомпонентных аэрозольных баллонов компанией Sihai
Надежное производство трехкомпонентных аэрозольных баллонов требует согласованного контроля сварки корпуса, закатки торцов, размеров компонентов и проверки готового баллона. Эти операции тесно связаны между собой: стабильный сварной шов обеспечивает точную формовку, правильно подобранные компоненты поддерживают стабильную закатку, а эффективный контроль помогает выявить проблемы до отправки продукции.
Компания Guangdong Sihai Iron-Printing and Tin-Making Co., Ltd. предоставляет услуги по изготовлению аэрозольных баллонов из белой жести и соответствующих упаковочных компонентов для клиентов из различных отраслей применения. Благодаря специализированному производственному оборудованию, собственным возможностям изготовления компонентов и налаженной системе управления качеством компания Sihai поддерживает клиентов, которым нужна индивидуальная жестяная аэрозольная упаковка.
Если вы закупаете трехкомпонентные аэрозольные баллоны для бытовой, косметической, автомобильной или промышленной продукции, свяжитесь с компанией Sihai и сообщите требуемые размеры, назначение и технические характеристики, чтобы обсудить подходящее упаковочное решение.
Часто задаваемые вопросы о производстве трехкомпонентных аэрозольных баллонов
Из каких трех компонентов состоит трехкомпонентный аэрозольный баллон?
Трехкомпонентный аэрозольный баллон состоит из цилиндрического корпуса, верхнего конуса и нижнего купола. Корпус сваривается по продольной кромке, а конус и купол присоединяются к нему механической закаткой.
В чем разница между сваркой и закаткой при производстве аэрозольных баллонов?
Сварка соединяет две продольные кромки свернутого корпуса из белой жести, образуя цилиндр. Закатка механически соединяет верхний конус и нижний купол с корпусом, формируя торцевые укупорочные элементы баллона.
Почему качество сварного шва важно для аэрозольных баллонов?
Продольный сварной шов является частью стенки корпуса баллона. Неполное соединение, неравномерное формирование сварного шва или другие дефекты могут ослабить соединение и повысить риск утечки или деформации под давлением.
Как проверяют шов трехкомпонентного аэрозольного баллона?
Проверка шва может включать визуальный контроль, измерение размеров и исследование поперечного сечения. К типичным характеристикам относятся ширина шва, толщина, перекрытие, глубина зенковки и плотность соединения. Применяемый метод контроля зависит от спецификации продукции.
Какие испытания качества важны для трехкомпонентных аэрозольных баллонов?
Важные проверки могут включать контроль белой жести, контроль сварных швов, проверку размеров швов, обнаружение утечек, испытания, связанные с давлением, и оценку покрытия. Необходимые испытания должны проводиться в соответствии с применимыми стандартами и требованиями заказчика.
Какое сварочное и контрольное оборудование использует Sihai?
Sihai сообщает, что его производственные мощности по изготовлению аэрозольных баллонов включают 10 линий для производства баллонов, оснащённых сварочными аппаратами SOUDRONIC, а также оборудованием для проверки воздухом и автоматическими инфракрасными системами контроля.
Какими стандартами руководствуется Sihai при производстве аэрозольных баллонов?
Sihai сообщает, что его аэрозольная упаковка изготавливается в соответствии со стандартом GB 13042-2008, а управление осуществляется в рамках системы менеджмента качества ISO 9001:2015. Покупателям следует уточнить любые дополнительные требования, установленные для рынка назначения или конкретного проекта.
 en
 ru
 es
 pt
 zh-CN