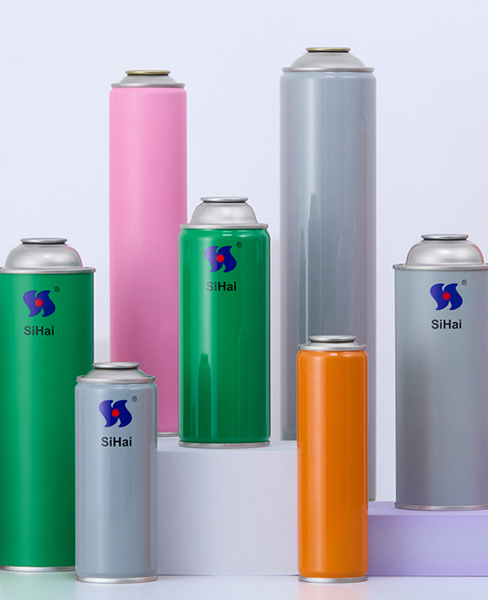
В этой статье объясняется процесс производства аэрозольных баллонов — от печати на жести до готового изделия. Каждый этап обеспечивает качество, безопасность и надежность бренда. SiHaiPack следует этому рабочему процессу, чтобы поставлять стабильные по качеству аэрозольные баллоны высокого качества. Описанные ниже этапы проведут вас через весь производственный процесс.
Ключевые выводы
Жесть защищает баллон от коррозии и придает ему прочность, необходимую для удержания давления.
Офсетная печать наносит дизайн вашего бренда на баллон, обеспечивая четкие цвета и тонкие детали.
Проверки качества, такие как испытания в горячей водяной ванне и контроль давления, гарантируют безопасность каждого баллона и отсутствие утечек.
Материал жести и характеристики баллона
Жесть является предпочтительным материалом для аэрозольных баллонов, поскольку сочетает коррозионную стойкость с отличной формуемостью. Оловянное покрытие защищает стальную основу от химического воздействия, а стальной сердечник обеспечивает конструкционную прочность, необходимую для выдерживания внутреннего давления. Благодаря этому сочетанию жесть идеально подходит для процесса производства аэрозольных баллонов, где важны как долговечность, так и технологичность.
Марка жести и качество поверхности
Проверка материала начинается до начала производства. SiHaiPack проверяет размер, твердость и внешний вид жести, чтобы убедиться, что каждый лист соответствует спецификации. Твердость измеряется по шкале Роквелла HR30T, а более твердые состояния, такие как T-5, T-6, DR-9 и DR-10, обеспечивают повышенную жесткость для легко открываемых крышек и корпусов баллонов. Адгезию покрытия проверяют в соответствии с ASTM A623 и EN 10202 для подтверждения защиты от коррозии и эффективности лакирования.
Механическое свойство | Спецификация / Типовое значение | Связанное состояние / Стандарт |
|---|
Предел текучести | От среднего до высокого; для марок DR часто >500 МПа | T3–T5 (SR); DR8–DR10 (DR) |
Относительное удлинение | Высокое для мягких состояний (≥30% для T-1/T-2) | T-1, T-2 (SR) |
Твердость | Измеряется по шкале Роквелла HR30T | ASTM A623; EN 10202 |
Распространенные марки жести для аэрозольных баллонов включают T2.5, T3, T4, DR8 и DR9. Варианты качества поверхности варьируются от глянцевого (Ra < 0,35 мкм) до каменного (Ra 0,35–0,60 мкм). Жесть двойной прокатки обычно поставляется с каменным качеством поверхности, благодаря чему царапины менее заметны.
Размер баллона и характеристики покрытий
SiHaiPack определяет характеристики баллона до начала производства. Диаметр, высота и тип покрытия согласовываются с требованиями заказчика к продукту. Внутренние покрытия, такие как эпоксидно-фенольные, устойчивы к коррозии, вызываемой кислотными составами или составами на водной основе, а внешние слои на основе полиамидоимида обеспечивают стойкость к воздействию влаги и химических веществ.
Толщина корпуса баллона обычно составляет 0,18–0,28 мм, а масса оловянного покрытия — от 2,8/2,8 до 5,6/5,6 г/м² с каждой стороны. Куполообразные и донные крышки имеют аналогичный диапазон толщины. Эти характеристики обеспечивают надежную работу готового баллона при наполнении, хранении и использовании потребителем.
Процесс производства аэрозольных баллонов: этап печати
Процесс согласования макета
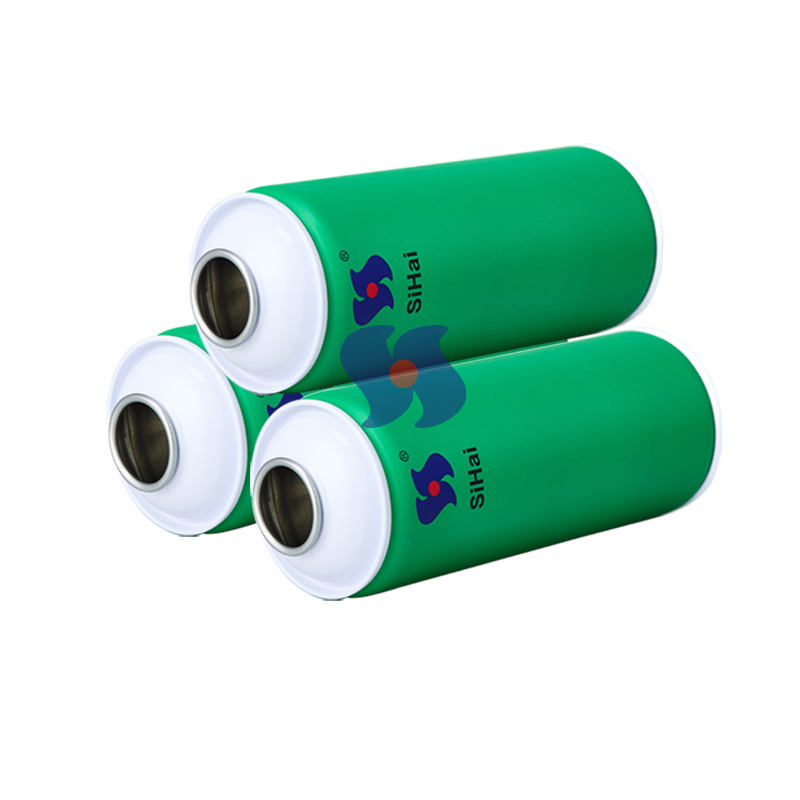
Этап печати начинается с согласования макета. Этот шаг гарантирует соответствие дизайна ожиданиям заказчика до начала массового производства. SiHaiPack проверяет макет на точность цветопередачи, совмещение печати и соответствие размерам баллона. Команда убеждается, что текст и графика помещаются в область печати корпуса баллона. Также проверяется соответствие штрихкодов и обязательных нормативных обозначений отраслевым стандартам.
Подбор цветов выполняется после проверки дизайна. Команда сравнивает цифровые файлы с эталонными справочниками Pantone. Составы красок корректируются для точного соответствия цветам бренда. Этот процесс предотвращает цветовые различия, которые могут негативно повлиять на идентичность бренда. После завершения разработки команда создает цифровую пробу.
Окончательная цифровая проба отправляется заказчику для утверждения и подписи. Этот этап занимает 2–3 рабочих дня.
Этот процесс согласования устраняет ошибки до начала печати. Для заказов с индивидуальной литографией весь процесс — от согласования макета до производства и циклов отверждения — обычно занимает 4–6 недель. Процесс производства аэрозольных баллонов зависит от такой тщательной проверки макета, позволяющей избежать дорогостоящей перепечатки. Одна ошибка, выявленная на этом этапе, позволяет сэкономить тысячи долларов на напрасно израсходованных материалах.
Офсетная печать на жести
Офсетная печать является стандартным методом декорирования аэрозольных баллонов при больших объемах производства. Печать переносит изображение с печатной формы на цилиндр с резиновым офсетным полотном. Затем офсетное полотно наносит изображение на лист жести с точным совмещением. Этот метод косвенного переноса хорошо подходит для жестких металлических поверхностей.
В процессе печати на жести используются специально разработанные краски для металлических поверхностей. Эти краски сцепляются с оловянным покрытием и выдерживают последующие операции формовки. Печатная машина наносит каждый цвет последовательно. Совмещение цветов должно оставаться в узких пределах допусков, чтобы сохранять четкость изображения.
Офсетная печать дает аэрозольным баллонам несколько преимуществ. Она обеспечивает четкие и стабильные изображения на тысячах листов. Процесс поддерживает до шести или восьми цветов за один проход через печатную машину. Это позволяет создавать сложные дизайны бренда с градиентами, тенями и мелким текстом. Скорость печати также соответствует потребностям крупносерийного производства.
SiHaiPack эксплуатирует современные линии офсетной печати на заводе по производству аэрозольных баллонов. Завод наносит фирменные макеты и технические этикетки непосредственно на производственной линии. Этап печати также включает нанесение защитных слоев. Эти покрытия выполняют две функции: улучшают внешний вид бренда и повышают коррозионную стойкость внешней поверхности. Прозрачный лак защищает напечатанный дизайн от царапин при обработке и транспортировке.
После печати краска проходит процесс отверждения. Тепло или ультрафиолетовый свет высушивает краску и связывает ее с поверхностью жести. Этот этап гарантирует сохранность дизайна при последующих операциях формовки, наполнения и использовании потребителем. Отвержденная краска устойчива к истиранию, царапинам и воздействию химических веществ.
Сочетание согласования макета и офсетной печати создает надежный процесс декорирования. Каждый баллон имеет одинаковую высококачественную печать. Этап печати является важнейшей частью процесса производства аэрозольных баллонов. Каждый напечатанный лист далее проходит этапы формовки и нанесения покрытий. Качество печати напрямую влияет на восприятие потребителем товара в местах розничной продажи.
Формовка и нанесение покрытий на баллон
Двухкомпонентный и трехкомпонентный процессы
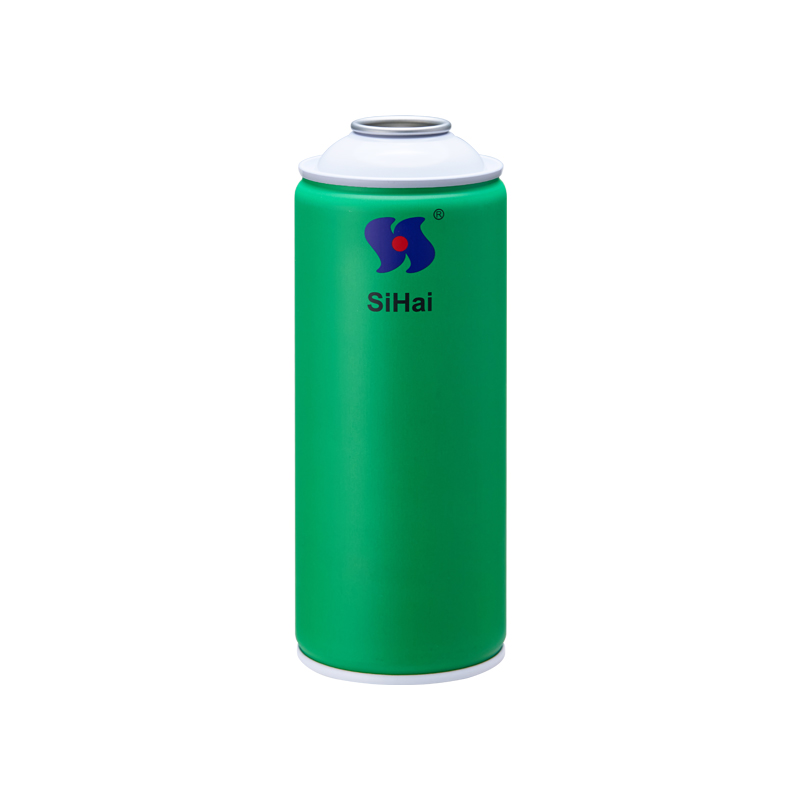
Аэрозольные баллоны производятся одним из двух основных методов. Двухкомпонентный процесс вытяжки и утонения стенок начинается с плоского диска из жести. Пресс вытягивает диск в форме стакана, а операция утонения уменьшает толщину стенок и увеличивает высоту. Этот метод создает бесшовный корпус со встроенным дном. Двухкомпонентная конструкция исключает сварной шов, что сокращает возможные пути утечки и повышает устойчивость к давлению.
Трехкомпонентный процесс формирует баллон из трех отдельных компонентов: цилиндрического корпуса, верхней куполообразной крышки и донной пластины. Производители вырезают заготовки из листов жести, сворачивают их в цилиндры и сваривают боковой шов. Такой подход обеспечивает гибкость при выборе размеров баллона и широко используется на заводе по производству аэрозольных баллонов . Оба метода требуют точного контроля, поскольку баллон должен безопасно удерживать содержимое под давлением.
Сварка, формовка горловины и отбортовка
На трехкомпонентной линии сварной корпус проходит несколько этапов формовки. Верхние и нижние элементы отдельно штампуются из рулонной жести. В верхнем элементе формируется отверстие для клапанной чашки, а нижний элемент приобретает куполообразную форму для повышения прочности при давлении. Затем цилиндрический корпус проходит формовку горловины, при которой диаметр каждого конца уменьшается для установки торцевых компонентов. После этого выполняется отбортовка, создающая небольшой выступающий наружу бортик, который фиксирует торцевые элементы во время закатки.
Качество сварки имеет критическое значение. Согласно информации от производителя линии по производству корпусов баллонов, автоматические сварочные машины для корпусов, используемые в трехкомпонентном производстве, обеспечивают уровень брака менее 3 единиц на 1000 изделий. Это соответствует уровню брака ниже 0,3% и является убедительным показателем надежности процесса. После сварки шов покрывается защитным составом для предотвращения коррозии вдоль соединения.
Защитные покрытия наносятся на внутреннюю и внешнюю поверхности. Внутренние покрытия, такие как эпоксидно-фенольные, защищают металл от состава продукта. Внешние покрытия служат основой для процесса печати на жести и создают барьер против влаги. Каждое покрытие отверждается при контролируемых температурах для обеспечения надлежащей адгезии и равномерности покрытия. Эти слои продлевают срок службы баллона и сохраняют целостность продукта на протяжении всего процесса производства аэрозольных баллонов.
Испытания на стабильность и контроль качества
Испытания под давлением и на герметичность
Готовые аэрозольные баллоны должны выдерживать внутреннее давление без утечек и деформации. Испытание в горячей водяной ванне является стандартным методом обнаружения утечек. Баллоны проходят через нагретую водяную ванну при температуре и в течение времени, достаточных для достижения внутренним давлением значения, соответствующего температуре 55 °C (131 °F). Если жидкая фаза при 50 °C (122 °F) не превышает 95% вместимости контейнера, целевое давление снижается до значения, соответствующего 50 °C (122 °F). Любая утечка или остаточная деформация приводит к отбраковке.
Условие | Температура ванны | Требование к продолжительности | Дополнительное испытание |
|---|
Стандартные аэрозольные контейнеры | Достаточная для достижения внутреннего давления при 55 °C (131 °F) или при 50 °C (122 °F), если жидкая фаза составляет ≤95% вместимости при 50 °C | Достаточная для достижения заданного внутреннего давления | Отсутствие утечек или остаточной деформации |
Термочувствительное содержимое или размягчающиеся пластиковые контейнеры | От 20 °C (68 °F) до 30 °C (86 °F) | Достаточная для выполнения цели испытания | Один контейнер из 2000 испытывается при более высокой температуре |
Проверка коррозии и покрытий
Испытания на коррозию подтверждают, что внутренние и внешние покрытия выдерживают воздействие состава продукта и окружающей среды. Инспекторы проверяют адгезию, равномерность и непрерывность покрытия по всему корпусу баллона, шву и торцевым элементам. Эти проверки подтверждают, что защитные слои, нанесенные в процессе производства аэрозольных баллонов, остаются неповрежденными.
SiHaiPack размещает контрольные точки качества по всей производственной линии. Проверка материалов включает контроль размера, твердости и внешнего вида жести до начала любой формовки. Проверки в процессе производства контролируют качество сварки, размеры горловины и толщину покрытия. Финальные проверки подтверждают, что каждый готовый баллон соответствует стандартам по давлению, герметичности и коррозионной стойкости перед отправкой.
Наполнение, упаковка и доставка
Наполнение и обжим клапана
Наполнение начинается после прохождения баллонами испытаний на стабильность. Линия дозирует концентрат продукта в каждый баллон, после чего клапанная чашка обжимается на отверстии баллона. Обжимная головка прижимает клапанную чашку к буртику, формируя газонепроницаемое уплотнение. Это уплотнение должно удерживать заряд пропеллента без утечек.
Производительность зависит от конфигурации линии наполнения. Роторные машины для наполнения аэрозольных баллонов могут достигать скорости около 300–600 баллонов в минуту, поскольку перемещают контейнеры по непрерывному кругу, а не останавливаются и запускаются снова. Традиционные линейные системы обычно обеспечивают производительность от 80 до 150 баллонов в минуту.
Тип машины | Производительность (баллонов/мин) |
|---|
Ручная | 2–5 |
Полуавтоматическая | 10–30 |
Стандартная автоматическая линия | 40–60 |
Полностью автоматическая линия BOV | 25–53 |
Индивидуальная высокоскоростная линия | До 200 |
Финальная проверка и упаковка
Финальная проверка подтверждает, что каждый наполненный баллон соответствует требованиям по массе и внешнему виду. Готовые баллоны проходят через станцию контрольного взвешивания для проверки того, что общая масса наполненного баллона — продукт плюс пропеллент — находится в пределах спецификации. Изделия за пределами допустимого диапазона массы автоматически отводятся. Визуальный контроль выявляет смещение распылительной головки, проблемы с посадкой защитного колпачка и любые поверхностные дефекты, которые не были обнаружены при первоначальной проверке баллона.
Планы выборочного контроля соответствуют признанным стандартам приемки. ANSI/ASQ Z1.4 (ISO 2859-1) определяет планы выборочного контроля AQL для финальной проверки. Для партии из 5000 единиц типичный объем выборки составляет 200 изделий.
ISO 2859-1 указан как стандарт приемочного выборочного контроля при производстве аэрозольных баллонов и применяется к финальной проверке.
Последним этапом процесса производства аэрозольных баллонов является упаковка готовых баллонов для дистрибуции. SiHaiPack поставляет полностью проверенные, готовые к производству аэрозольные баллоны, которые направляются непосредственно на наполнение или отгрузку.
Каждый этап процесса производства аэрозольных баллонов — от печати на жести до финальной упаковки — формирует надежный готовый продукт. Стабильный контроль качества обеспечивает безопасность и эффективность. SiHaiPack поставляет полностью проверенные баллоны, готовые к производству. Сотрудничайте с производителем, который уделяет приоритетное внимание точности и качеству для достижения долговременных результатов.
Часто задаваемые вопросы
В чем разница между двухкомпонентными и трехкомпонентными аэрозольными баллонами?
Двухкомпонентный процесс формирует бесшовный корпус со встроенным дном. Трехкомпонентный процесс соединяет сваркой отдельные корпус, верхнюю куполообразную крышку и донную пластину.
Как офсетная печать наносит дизайн на жесть?
Офсетная печать переносит изображение с печатной формы на резиновое офсетное полотно. Затем полотно прижимает дизайн к листу жести.
Какие испытания подтверждают безопасность аэрозольных баллонов?
Баллоны проходят испытание на герметичность в горячей водяной ванне и проверки под давлением. Испытания на коррозию и адгезию покрытий подтверждают защиту и долговечность.
 en
 ru
 es
 pt
 zh-CN